自动化成套装备与生产线配套设备选型对比:工厂采购需关注哪些核心指标
📅 2026-09-21
🔖 工业机械设备,自动化装备销售,生产线配套设备,设备安装维保,五金装备经销
工厂在扩产或技改时,常面临一个抉择:是采购单机设备逐步拼凑产线,还是直接引入自动化成套装备?两种路径的初期投入可能相差30%-50%,但后者在产能爬坡和良率稳定性上的优势,往往在投产6个月后才真正显现。
单机拼凑与成套装备的真实差距
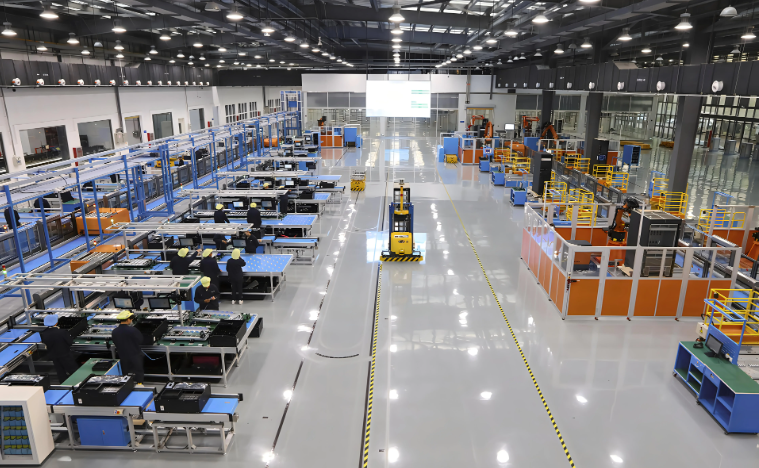
不少五金加工厂为控制预算,倾向于分批采购工业机械设备自行集成。这种做法看似灵活,实则容易在设备接口、节拍匹配上埋下隐患。以一条典型五金件组装线为例,单机拼凑的OEE(设备综合效率)通常徘徊在65%左右,而成套装备因出厂前完成联调,OEE可稳定在82%以上。
选型必须盯紧的三个核心指标
无论是采购成套线还是配套单机,以下指标直接决定投资回报周期:
- 节拍冗余度:标称产能应预留15%-20%余量,避免长期满负荷运行导致故障率攀升
- 接口开放性:PLC与MES的通讯协议需支持Modbus TCP或OPC UA,否则后期数字化改造成本极高
- 维保响应时效:关键部件故障停机超过4小时,整线损失可能抵得上一年的设备安装维保费用
青岛广润广原装备在自动化装备销售环节,会向客户提供各型号设备的MTBF(平均故障间隔时间)与MTTR(平均修复时间)实测数据,而非仅提供理论参数。这种透明度在生产线配套设备采购中尤为关键。
配套设备的隐性成本核算
输送线、上下料机械手、视觉检测工位等生产线配套设备,常被采购方低估其集成难度。一条含12个工位的装配线,若配套设备来自4家不同供应商,联调周期可能从2周拉长到6周。通过五金装备经销渠道统一采购标准化接口的配套件,能将这一周期压缩40%左右。
从应用前景看,模块化成套装备正成为中小型工厂的主流选择——既保留单机替换的灵活性,又具备整线交付的效率优势。采购方在询价阶段就应要求供应商提供联调方案与维保条款,而非只对比设备单价。